

Silikoonist 3D-printimise tehnoloogia
Nov 16, 2021
Jäta sõnum
Tänapäeval ei saa lisaainete tootmist kasutada mitte ainult prototüüpide valmistamiseks, vaid sellel on ka suur potentsiaal seeriaeelses tootmises ja osade seeriatootmises. 3D-prinditud komponentide puhul on materjali omadused kriitilised.
Selles valdkonnas suudavad 3D-prinditud osad traditsiooniliselt toodetud osadega konkureerida ainult siis, kui neil on samad mehaanilised ja keemilised omadused. Biosobivus, kuumakindlus, kõrge elastsus ja muud nõuded muudavad silikooni paljudes rakendustes asendamatuks. Seetõttu ootavad inimesed lisaainete tootmise eeliste ühendamist selliste materjalidega nagu räni. Kuid silikooni lisandite valmistamise protsess ei ole lihtne. Selles artiklis on loetletud erinevad ekstrusioonil põhinevad meetodid ja protsessid, kirjeldades üksikasjalikult erinevaid ristsidumise mehhanisme ning nende eeliseid ja puudusi.

Silikoonist 3D-printimine: ekstrusioonil põhinev protsess
Ekstrusiooniprotsessi otsustav eelis on töödeldavate vedelike ja pastade suur valik, sealhulgas peaaegu kõik polüsiloksaanide tüübid: madala viskoossusega kuni kõrge viskoossusega, RTV-st (ruumitemperatuuri vulkaniseerimine) standardse LSR-i (vedel silikoonkummi) UV-kiirguseni. kõvenev ja osakestega täidetud silikoon. Ekstrusiooni tootmisprotsess on väga sarnane FLM (Fused Layer Modeling) printimisele, kus materjal pressitakse läbi prindipea ja sadestatakse kihthaaval. Kahekomponendilist LSR-i ja RTV silikooniprotsessi arendatakse allpool. LSR vajab ristsidumiseks soojusenergiat, samas kui RTV silikoon võib reageerida toatemperatuuril.
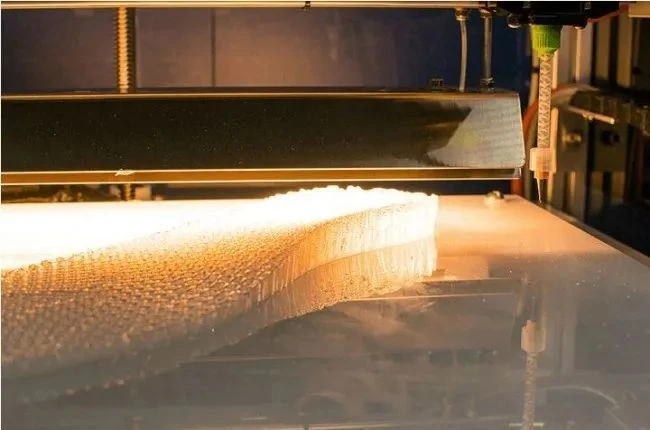
△ Vedelate lisandite valmistamise (LAM) protsess sarnaneb natuke FDM-iga, mis on materjalide ekstrusioonitehnoloogia. Iga kiht ekstrudeeritakse, kuid see erineb sellistest meetoditest nagu FFF ja FDM, kuna tooraine ei sula protsessi käigus. Vastupidi, LAM-i materjal on sadestamisel vedelik ja vedelik vulkaniseeritakse kuumusega, nii et materjal kõveneb ja ristseotakse. See protsess võimaldab materjalil säilitada oma mehaanilised omadused ja loob palju uusi rakendusi. LAM-i 3D-printimisega saab komponentidel olla peaaegu samad omadused kui survevaludetailidel ning sellel on kõrge kasutusväärtus meditsiinis, jalatsites ja paindlikes materjalides.
Ristseotud LSR
Silikoontrükk hõlmab vedelaid materjale. Seetõttu on protsessi määravad parameetrid silikooni mõõtmete stabiilsus ja ristsidumine. Samuti on oluline, et valmis silikooni tugevust saab saavutada ainult materjali keemilise reaktsiooniga, näiteks liitpolümerisatsiooni või kondensatsioonipolümerisatsiooniga. Põhimõtteliselt on LSR-silikoonil erinev ristsidumise aeg: ristsidumine tootmise ajal ja ristsidumine pärast töötlemist või järeltöötlust.
Ristsidumine tootmisprotsessis:
Küttekonstruktsiooni platvorm: lisandite valmistamise masina keeduala võib pakkuda termilist ristsidumise energiat. Olenevalt silikooni reaktsiooniajast võib ristsidumine toimuda mõne sekundi jooksul pärast kuumutatud keeduplaadil ekstrudeerimist.
Sellel protsessil on aga otsustav puudus: temperatuurijaotus muutub koos komponendi kõrgusega. Seda seetõttu, et mida kaugemal on kiht ehitusplatvormist, seda vähem soojust see annab. See tähendab, et mitmekihiliste komponentide jaoks on raske saavutada usaldusväärset ja pidevat protsessi. Kogemused on näidanud, et enam kui 2–3 cm suuruste komponentide valmistamiseks ei ole enam otstarbekas kasutada kuuma voodisüsteemi.
Ristsidumine kihtide kaupa: ülaltpoolt iga komponendi soojussisend võib saavutada mis tahes arvu kihtide ühtlase ristsidumise. Seda kuumutatakse vahetult printimise ajal, nii et komponente saab kasutada kohe pärast printimist. See meetod nõuab täiendavat soojusallikat, näiteks infrapunalampi. Veelgi enam, intensiivsus ja säriaeg tuleb kohandada vastava kihiga, mis muudab kogu tootmisprotsessi kulukamaks ja keerulisemaks.
Ristsidumine järeltöötlusel:
Teine meetod on kasutada materjali reoloogilisi omadusi ja kasutada silikooni, mis suudab pärast ekstrusiooni oma kuju säilitada. Seda saab saavutada silikooni kõrge viskoossusega või kõrge tiksotroopsusega või mõlema kombinatsiooniga. LSR-silikoonist valmisdetailid asetatakse järeltöötlusfaasis ahju ja ristseotakse sobival temperatuuril. Samas ei tohi soojussisend põhjustada detailide deformatsioone. Selle protsessi käigus ei ole vaja printimise ajal soojuse tagamiseks kasutada lisaseadmeid.
Abimaterjal
Üleulatuvate või sildavate (suletud profiiliga) konstruktsioonide jaoks tuleb tootmiseks konstrueerida kandekonstruktsioonid. See tugimaterjal peaks tootmisprotsessi ajal kleepuma silikooniga ja taluma ristsidumise protsessi ajal termilisi tingimusi. Pärast seda tuleb see valmisosast kergesti eemaldada. Igale silikoonitüübile sobiva tugimaterjali leidmine on aga väljakutse ning tugikonstruktsiooni ehitus nõuab tootmisprotsessis lisamaterjalide ja -aja kasutamist.
RTV: valmistatud hüdrogeelist
Kuid on olemas protsess, mis võimaldab disainivabadust ilma tugikonstruktsioone kasutamata: valmistamine erinevatest materjalidest. Sel eesmärgil saab pikka nõela kasutada silikoonvaigu ekstrudeerimiseks anumasse, mis sisaldab"tugimaterjali". See tugimaterjal võib olla näiteks pulber või hüdrogeel. Protsess on näidatud joonisel:

△Silikoonist 3D-printimine: tootmisprotsess hüdrogeeli sees
Esimeses etapis ekstrudeeritakse silikageel (oranž) tugimaterjali (sinine) ja ekstrudeeritud kiud kinnitatakse ümbritseva materjaliga. Pärast soovitud struktuuri moodustumist ja silikooni ristsidumist saab komponendi pintsettidega materjalist eemaldada. Lõpuks eemaldage või peske lihtsalt ära tugimaterjali jäägid. RTV silikoonid on selle protsessi jaoks eriti sobivad, kuna need ristsiduvad lühikese aja jooksul (30 kuni 60 minutit). Pärast komponentide eemaldamist saab tugimaterjali uuesti kasutada.

△ Silikageelist valmistatud DNA struktuur, mis on valmistatud hüdrogeelis 3D-prinditud komponendina.
Selle meetodi suurim eelis on suur disainivabadus. Seda ei piira järsud üleulatused ega sillad. Näiteks pildil olev DNA kaksikheeliksi struktuur on trükitud 0,3 mm nõelaga. Siiani on spiraalide vahelist peenühendust muude protsesside abil keeruline lõpule viia. Selle tehnoloogia miinuseks on aga see, et suuremate komponentide valmistamiseks on vaja suures koguses kandematerjali ning LSR-materjalide valmistamine seda protsessi kasutades on tavaliselt võimatu.
Kokkuvõte-Silikoonist 3D printimine
Ekstrusioonipõhiste tootmisprotsesside laia valiku tõttu saab peaaegu kõiki komponente toota silikageeliga. Olenevalt nõutavast geomeetriast ja silikooni tüübist saab valida sobiva protsessi. Eduka tootmisprotsessi aluseks ja kriteeriumiks on alati silikooni täpne ja korratav doseerimine. Silikoonist 3D-printimise potentsiaal pole aga kaugeltki ammendatud. Eriti uute tehnoloogiate, näiteks uute tugimaterjalide (nt hüdrogeelid) kasutamisel usub Antarktika Karu, et uued disainilahendused on endiselt teel.